Seria ZKL aluminium stopniowe piece
Cat:Piec przemysłowy
Seria ZKL aluminium stopniowego stopu wyżarzania to zaawansowany sprzęt zapro...
Zobacz szczegóły


Dwie wkręty samogwintujące mogą wyglądać niemal identycznie w koszu, a mimo to zachowywać się zupełnie inaczej na linii montażowej. Różnica zwykle zaczyna się na ogonie, na końcu trzonu naprzeciwko głowy. Płaska śruba ogonowa kończy się tępą, fazowaną powierzchnią czołową, podczas gdy ostra śruba ogonowa kończy się stożkowym czubkiem. Ten pojedynczy wybór geometrii decyduje o tym, czy wymagany jest otwór prowadzący, jak szybko zaczyna się wkręcanie śruby i jaki moment napędowy przejmuje złącze, zanim coś ulegnie awarii.
Geometria opowiada jednak tylko połowę historii. Materiał znajdujący się za końcówką wraz z zastosowaną wobec niej obróbką cieplną decyduje o tym, czy nitki uformują się czysto w podłożu, czy też je rozbiorą.
W terminologii elementów złącznych ogon jest końcowym końcem trzpienia i decyduje o tym, jak śruba wchodzi do przedmiotu obrabianego.
Ponieważ ostry koniec ogona jest zwężany, jego pierwsze gwinty są niekompletne i pogłębiają się stopniowo w miarę przesuwania się śruby. Płaska śruba ogonowa ma pełniejszy gwint bliżej końca trzpienia, co zmienia zarówno rozkład obciążenia na długości połączenia, jak i kształt krzywej momentu napędowego.
Gatunki stali węglowej, takie jak C1022A, są zwykle utwardzane dyfuzyjnie: powierzchnia jest nawęglana do wysokiej twardości, dzięki czemu może przecinać lub tworzyć gwint, podczas gdy rdzeń pozostaje bardziej miękki i twardszy, dzięki czemu śruba nie pęka pod wpływem momentu obrotowego. Różnica między twardością powierzchni a twardością rdzenia sprawia, że mała śruba jest zarówno agresywna, jak i trwała.
Opcje ze stali nierdzewnej zachowują się inaczej i często są źle rozumiane:
Rozróżnienie ma największe znaczenie przy ostrej końcówce. Grot ten ma bardzo mały przekrój poprzeczny, więc wierzchołek nadmiernie hartowany lub niedostatecznie odpuszczony może pęknąć podczas jazdy, natomiast wierzchołek niedostatecznie hartowany po prostu załamuje się i nie chce się uruchomić. Śruby z płaskim ogonem rozkładają naprężenia napędowe na większym obszarze, ale ich długi gwint oznacza, że głębokość obudowy musi pozostać stała na całej długości gwintu.
Kluczowy punkt
Geometria końcówki określa, w jaki sposób śruba wchodzi w materiał. Klasa materiału i głębokość obudowy określają, czy przetrwa on proces.
Płaska śruba ogonowa to element mocujący o kontrolowanym połączeniu. Ponieważ nie może przebić przedmiotu obrabianego, średnica i jakość otworu określają warunki formowania gwintu. W blasze otwór jest zwykle dziurkowany lub wiercony nieco poniżej nominalnego rozmiaru gwintu, a śruba toczy się lub wycina własny gwint w ściance tego otworu. W przypadku tworzyw sztucznych i odlewów ciśnieniowych ten sam wynik osiąga się za pomocą formowanego otworu rdzeniowego.
Konsekwencje są przewidywalne: początkowy moment obrotowy jest wyższy, ponieważ pełny profil gwintu łączy się natychmiast, długość połączenia jest łatwa do kontrolowania, a złącza można demontować i ponownie montować przy znacznie mniejszych uszkodzeniach, niż spowodowałoby to ostre zakończenie. Wkręty z płaskim ogonem są również naturalnym wyborem, gdy wkręt przechodzi przez pierwszy panel i musi tworzyć gwint w nakrętce, występie lub grubszej drugiej warstwie.
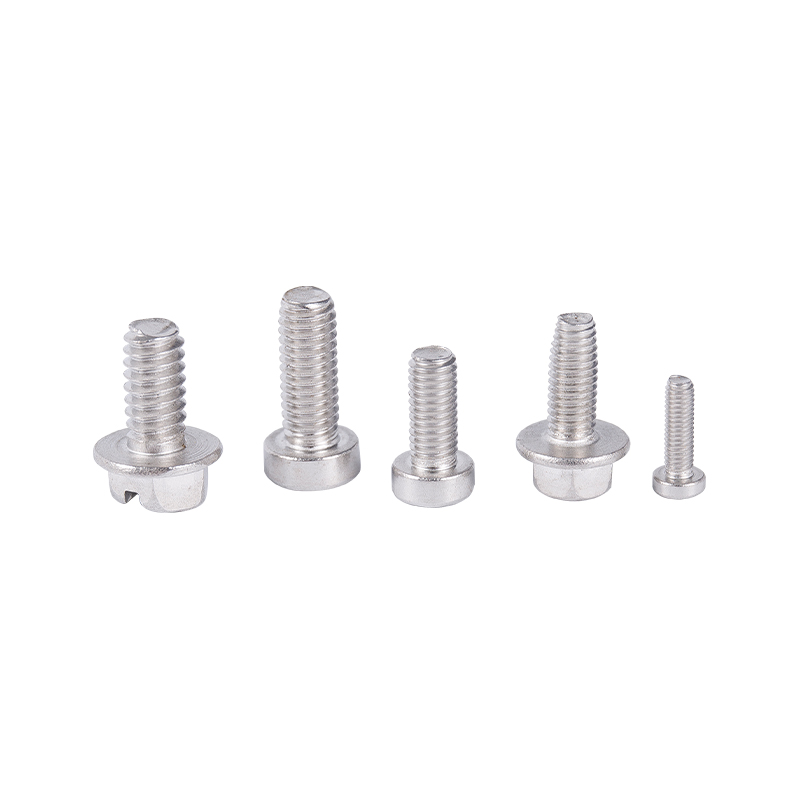 Wkręty samogwintujące z płaskim ogonem do otworów metalowych i nieprzelotowych Tępy, płaski ogon pasuje do wstępnie nawierconych otworów w metalu, otworów nieprzelotowych i prac związanych z dnem, z głowicami płaskimi lub okrągłymi oraz opcjami ze stali węglowej lub nierdzewnej. Zobacz produkt →
Ostra śruba ogonowa zamienia kontrolę na prędkość. Punkt lokalizuje się, odpycha materiał na bok i przyciąga pierwsze nitki do kontaktu, dzięki czemu nie jest konieczna osobna operacja wiercenia w drewnie, płycie wiórowej, cienkiej blachy i wielu tworzywach sztucznych. Kompromis polega na tym, że podłoże musi przyjąć wyparty materiał. W gęstym, twardym drewnie lub grubej stali punkt nie ma miejsca, w którym może przemieszczać materiał, a moment napędowy gwałtownie wzrasta.
Konstrukcje z ostrymi końcówkami również koncentrują naprężenia, ponieważ stożkowa końcówka przenosi mniej materiału, a obciążenia tworzące gwint skupiają się na małej objętości hartowanej stali. W tym przypadku krytyczna staje się kontrola głębokości łuski: zbyt płytka łuska powoduje odkształcenie ostrza, zbyt krucha łuska powoduje odpryskiwanie ostrza.
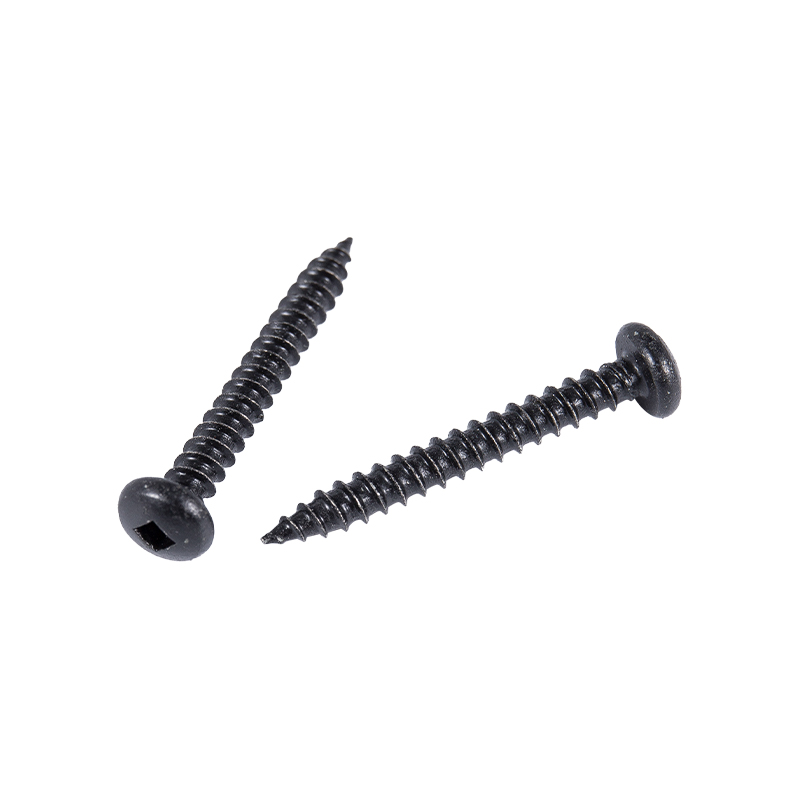 Wkręty samogwintujące z łbem stożkowym i ostrym punktem Te śruby z łbem stożkowym z wgłębieniem krzyżowym, idealne do wstępnie nawierconych zespołów metalowych, nacinają gwinty i rozprowadzają siłę zacisku w obudowach budowlanych, meblach i urządzeniach. Zobacz produkt →
Poniższa tabela podsumowuje różnice, które mają największe znaczenie podczas prac nad specyfikacją.
| Funkcja | Płaski ogon | Ostry ogon |
|---|---|---|
| Koniec z geometrią | Tępa, sfazowana twarz | Stożkowy, zwężający się koniec |
| Otwór pilotażowy | Wymagane, średnica kontrolowana | Zwykle nie jest wymagane |
| Zachowanie początkowe | Wymaga zlokalizowanej dziury | Punkt samodzielnego startu |
| Zaangażowanie wątku | Kompletne wątki na końcu | Niekompletne gwinty na końcówce |
| Typowe podłoża | Blachy, tworzywa sztuczne, odlewy ciśnieniowe, piasty | Drewno, płyta wiórowa, cienka blacha, tworzywa sztuczne |
| Wymagana głębokość obudowy | Jednolite na całej nitce | Ścisła kontrola w tym momencie |
| Usunięcie i ponowne użycie | Lepiej, mniej uszkodzeń podłoża | Większe uszkodzenia podłoża |
Wydajność formowania gwintu jest w równym stopniu wynikiem obróbki cieplnej, jak i wynikiem projektu. Nawęglanie tworzy twardą warstwę powierzchniową, hartowanie blokuje transformację, a odpuszczanie przywraca wystarczającą wytrzymałość rdzenia, aby wytrzymać moment obrotowy instalacji. Głębokość obudowy, twardość powierzchni i twardość rdzenia muszą być zawarte w oknie, a to okno jest najłatwiejsze do utrzymania, gdy atmosfera pieca i profil temperatury powtarzają się z partii na partię.
Dlatego też sprzęt procesowy stoi bezpośrednio za jakością elementów złącznych. Piece do nawęglania i odpuszczania w kontrolowanej atmosferze z odpowiednio określonego zakresu sprzęt do obróbki cieplnej utrzymuj jednakową głębokość opakowania w całej partii produkcyjnej, a nie tylko w próbce. Badania twardości i badania mgły solnej potwierdzają następnie, że warstwa powierzchniowa zachowuje się zgodnie z przeznaczeniem.
Decyzja materiałowa powinna podążać za podłożem, a nie odwrotnie.
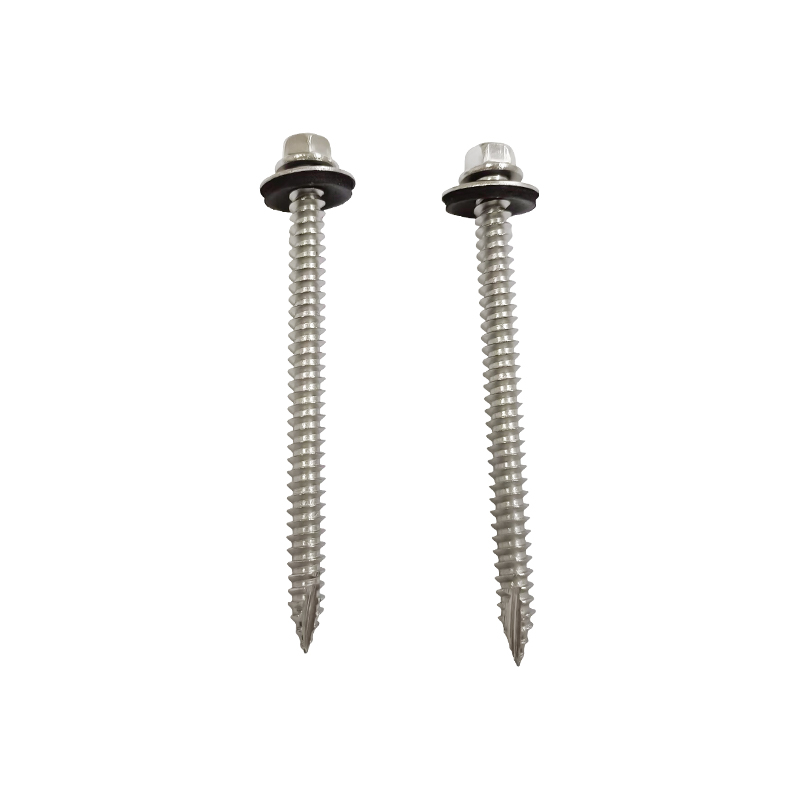 Wkręt samogwintujący z łbem sześciokątnym typu 17 z podkładką EPDM W przypadku metalowych pokryć dachowych i okładzin zewnętrznych wkręt SUS410 wykorzystuje gwint wzmacniający i podkładkę uszczelniającą, aby poprawić połączenie i zapobiec wnikaniu wilgoci. Zobacz produkt →
| Tryb awarii | Prawdopodobna przyczyna materialna | Korekta praktyczna |
|---|---|---|
| W podłożu usunięto nitkę | Otwór pilotażowy too large, or case depth too shallow | Zmniejsz średnicę otworu, sprawdź twardość powierzchni |
| Złamania punktowe podczas jazdy | Nadmierna głębokość obudowy lub niewystarczające odpuszczanie | Sprawdź ponownie cykl nawęglania i temperaturę odpuszczania |
| Punkt składa się, a śruba się obraca | Twardość powierzchni zbyt mała w stosunku do podłoża | Zwiększ głębokość obudowy lub wybierz twardszy gatunek |
| Zacieranie i zacieranie stali nierdzewnej | Gatunek austenityczny w połączeniu z wysokim tarciem | Zmień na SUS410 lub nałóż odpowiedni smar |
| Rdza pojawiająca się wokół głowy | Stal węglowa z nieodpowiednim poszyciem | Przejdź na wersję nierdzewną, dbając o środowisko |
Nie. Ostra śruba ogonowa może zaczynać się w gładkim otworze, ale śruba z płaską końcówką wymaga przygotowanego otworu o odpowiedniej średnicy. Wkręcanie płaskiej śruby ogonowej bez otworu prowadzącego zwykle powoduje odkształcenie przedmiotu obrabianego zamiast tworzenia gwintu.
W metalu i sztywnych tworzywach sztucznych tak. Otwór jest zwykle wycinany lub wiercony nieco poniżej nominalnej wielkości gwintu, dzięki czemu śruba ma materiał, na którym można ją formować, a formowane otwory rdzeniowe spełniają tę samą funkcję w częściach z tworzyw sztucznych.
Żadna ocena nie jest ogólnie lepsza. Utwardzony nawęglanie C1022A osiąga wysoką twardość powierzchni przy niskich kosztach. SUS410 oferuje porównywalną twardość i lepszą odporność na korozję, co ma znaczenie w środowisku wilgotnym lub lekko korozyjnym.
Gatunki austenityczne, takie jak SUS304 i SUS316, nie mogą być utwardzane poprzez obróbkę cieplną, dlatego ich gwinty są bardziej miękkie niż stal węglowa utwardzana powierzchniowo. Wyższe tarcie sprzyja również zacieraniu się, co zwiększa ryzyko zerwania gwintu lub ścinania śruby.
Wybór pomiędzy wkrętem samogwintującym z płaskim ogonem a wkrętem z ostrym ogonem sprowadza się do tego, jak powinno uformować się połączenie. Ostry ogon optymalizuje szybkość instalacji i zdolność samostartu, pod warunkiem, że podłoże może przyjąć przemieszczony materiał, a ostrze ma za sobą odpowiednią głębokość obudowy. Płaski koniec optymalizuje jakość zazębienia, przewidywalność momentu obrotowego i możliwość ponownego użycia, pod warunkiem prawidłowego przygotowania otworu. W obu przypadkach gatunek i obróbka cieplna końcówki decydują o tym, czy zamierzenia projektowe przetrwają produkcję.
Aby uzyskać szerszy pogląd na klasyfikację i zastosowanie tych elementów złącznych, zapoznaj się z tym przeglądem rodzaje i wybór wkrętów samogwintujących to przydatna lektura towarzysząca.

Seria ZKL aluminium stopniowego stopu wyżarzania to zaawansowany sprzęt zapro...
Zobacz szczegóły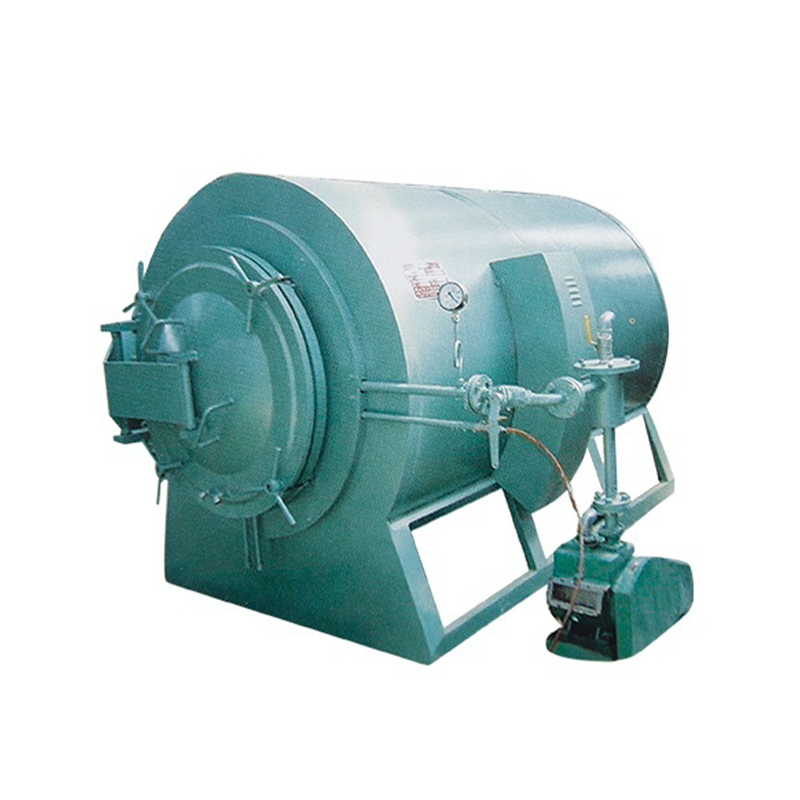
ZKL Series 850 ℃ Piec odporności na tygle jest specjalnie zaprojektowany do t...
Zobacz szczegóły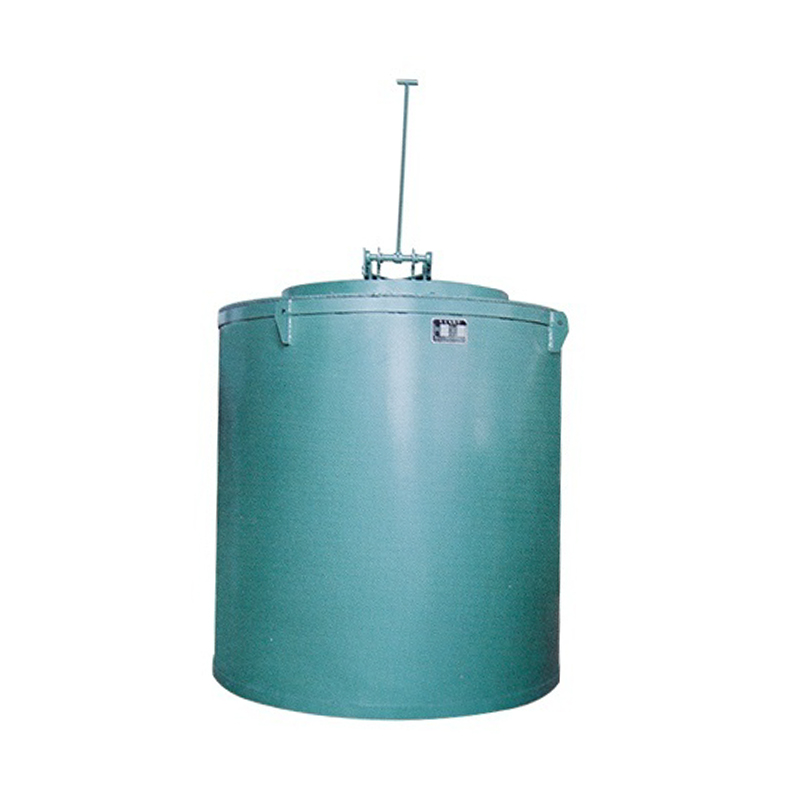
ZKL Series 650 ℃ Piec ciekły azotowanie jest odpowiednie do oczyszczania powi...
Zobacz szczegóły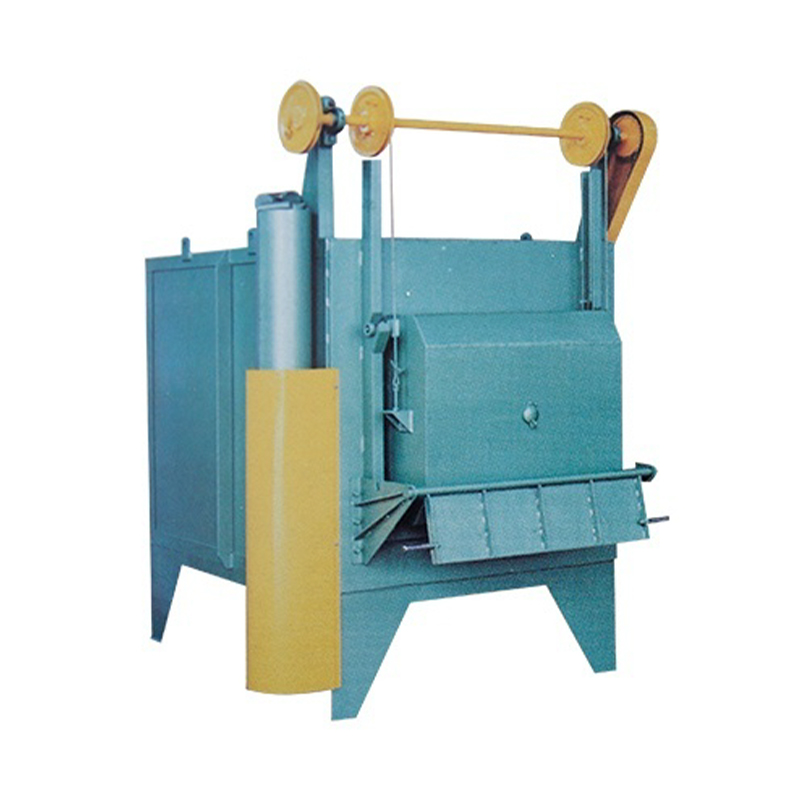
Piece pudełkowe typu RX3 są szeroko stosowane w dziedzinie obróbki ciepła met...
Zobacz szczegóły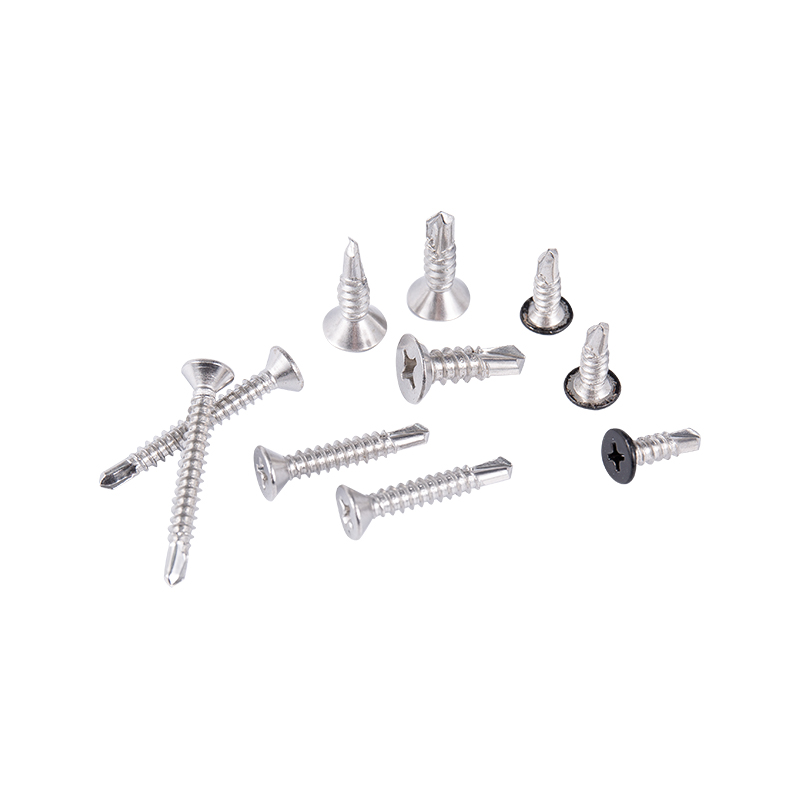
Śruby samodzielne przebicia są szeroko stosowane w produkcji mebli, dekoracji...
Zobacz szczegóły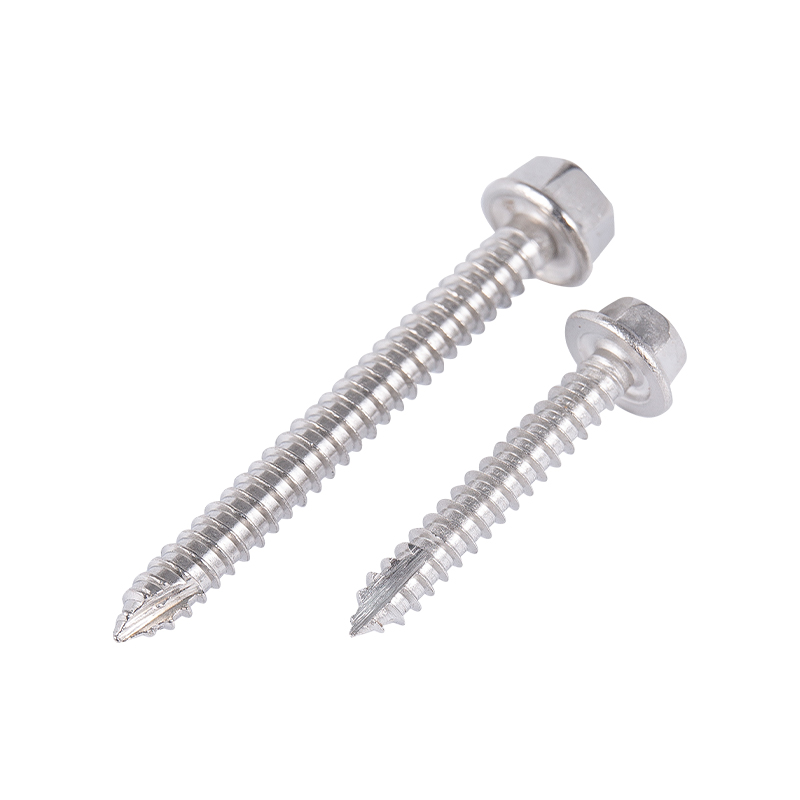
Śruby samookaleczenia na głowice sześciokątnej są wydajnym i wygodnym łącznik...
Zobacz szczegóły
Śruby z głowicami na patelni są dobrze zaprojektowane i mają doskonałą wydajn...
Zobacz szczegóły
Śruby z drewna są rodzajem łącznika zaprojektowanego specjalnie dla drewna i ...
Zobacz szczegóły+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
Nr 2155, Shuanglong Road, Nanhu District, Jia Xing City, prowincja Zhejiang
Copyright © Jiaxing Zhongke Metal Technology Co., Ltd. Wszelkie prawa zastrzeżone.Producent niestandardowych elementów złącznych ze stali nierdzewnej o wysokiej wytrzymałości