


Seria ZKL aluminium stopniowe piece
Cat:Piec przemysłowy
Seria ZKL aluminium stopniowego stopu wyżarzania to zaawansowany sprzęt zapro...
Zobacz szczegóły


Zacieranie się gwintu jest jedną z najbardziej kosztownych i mylących usterek w mocowaniach przemysłowych. Może zablokować nakrętkę na śrubie maszynowej tak mocno, że element mocujący ścina się przed rozłączeniem złącza. Kluczem do uniknięcia tego stanu nie jest pojedyncza magiczna powłoka; jest to połączenie prawidłowego dopasowania gwintu i celowego dopasowania twardości nakrętki i śruby maszynowej. Kiedy te dwa czynniki są kontrolowane łącznie, zacieraniu można zapobiec przed jego wystąpieniem.
Zatarcie gwintu, zwane także spawaniem na zimno lub zacieraniem, występuje, gdy dwie gwintowane powierzchnie metalowe ślizgają się po sobie pod wysokim ciśnieniem. W wysokich punktach tworzą się zlokalizowane mikrospawy, które następnie rozrywają się, pozostawiając szorstki i podarty materiał. Każdy cykl tworzy nowe odsłonięte powierzchnie, które ponownie się ze sobą zgrzewają, a proces szybko przyspiesza.
Austenityczne stale nierdzewne, takie jak 304 i 316, są szczególnie podatne na zacieranie, ponieważ ich warstwy tlenkowe są cienkie, a ich hartowanie powoduje powstawanie twardych, ściernych cząstek. Jednakże aluminium, tytan, a nawet powlekana stal węglowa mogą ulegać zacieraniu pod wpływem dużego nacisku kontaktowego.
Zatarcie jest bardziej prawdopodobne, gdy:
Dopasowanie gwintu określa wielkość luzu lub kolizji pomiędzy współpracującymi gwintami. W elementach złącznych calowych klasy 1A/1B, 2A/2B i 3A/3B opisują wzrastającą szczelność. W łącznikach metrycznych popularne pary tolerancji, takie jak 6g/6H i 6e/6H, zapewniają podobną kontrolę nad połączeniem.
Dopasowanie ma znaczenie, ponieważ kontroluje rozkład obciążenia pomiędzy zaangażowanymi gwintami. Prawidłowe dopasowanie rozkłada obciążenie zaciskające na długą spiralę i zmniejsza lokalne ciśnienie. Zbyt luźny krój pozwala skoncentrować obciążenie na kilku pierwszych nitkach. Zbyt ciasne dopasowanie zwiększa tarcie i może uwięzić zanieczyszczenia, a oba warunki zwiększają ryzyko zatarcia.
| Klasa dopasowania | Opis | Typowe zastosowanie |
|---|---|---|
| 1A/1B | Luźny krój | Szybki montaż z pozłacanymi lub lekko uszkodzonymi gwintami |
| 2A/2B | Normalne dopasowanie | Ogólne zespoły śrub i nakrętek maszynowych |
| 3A/3B | Obcisłe dopasowanie | Precyzyjne przeguby z kontrolowanym momentem obrotowym i smarowaniem |
Podczas projektowania należy zweryfikować efektywną średnicę podziałową, a nie polegać wyłącznie na średnicy głównej. W tym miejscu faktycznie pojawiają się prześwity i zakłócenia, a także miejsce, w którym wygrywa się lub przegrywa zapobieganie zatarciom.
Dopasowanie twardości jest często źle rozumiane. Dopasowanie nie oznacza, że nakrętka i śruba maszynowa będą identyczne. Identyczna twardość identycznej austenitycznej stali nierdzewnej zwiększa ryzyko zatarcia, ponieważ obie powierzchnie odkształcają się, utwardzają i rozdzierają w ten sam sposób. Bardziej niezawodnym podejściem jest kontrolowana różnica twardości.
Jedna powierzchnia może być celowo twardsza od drugiej, dlatego ruch względny jest kompensowany przez polerowanie, a nie mikrospawanie. W zespołach ze stali nierdzewnej twardszy gwint zewnętrzny śruby maszynowej w połączeniu z wyżarzonym lub bardziej miękkim gwintem wewnętrznym w nakrętce może zapobiec zacieraniu się. Jednakże różnica musi być kontrolowana; Skrajna różnica może spowodować cięcie ścierne zamiast płynnego zazębiania się.
Prawidłowe dopasowanie twardości nie polega na jednakowej twardości. Chodzi o celową relację, która zapobiega zespawaniu się ze sobą dwóch gwintowanych powierzchni.
Wybór właściwej nakrętki jest częścią tej decyzji, ponieważ stan materiału nakrętki, długość gwintu i rozkład twardości określają rozkład obciążenia na śrubę maszynową.
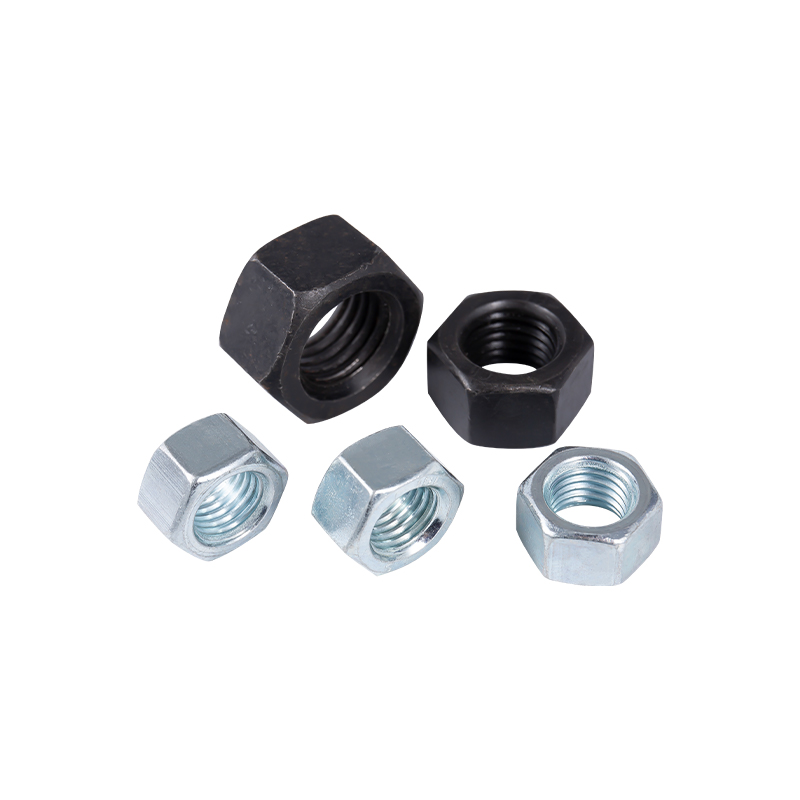 Nakrętki kołnierzowe i zabezpieczające do mocowania odpornego na wibracje Ten wybór obejmuje typy nakrętek zwykłych, kołnierzowych i samozabezpieczających. Konstrukcja kołnierza zwiększa powierzchnię styku i stabilność, a wersje zapobiegające poluzowaniu zapobiegają poluzowaniu się gwintu pod wpływem wibracji lub zmian termicznych. Zobacz produkt →
Parowanie materiałów może również zatrzymać zacieranie się. Jeśli śruba maszynowa jest wykonana ze stali nierdzewnej, nakrętka wykonana z brązu krzemowego lub powlekanej stali węglowej zmniejszy przyczepność. Jednak w przypadku wielu produktów przemysłowych wybór materiałów zależy od wymagań antykorozyjnych, dlatego wykończenie powierzchni i powłoki stają się praktyczną obroną.
Chropowatość i czystość powierzchni mają kluczowe znaczenie. Gładkie nici mają mniejsze tarcie, ale zbyt gładkie powierzchnie mogą zwiększać przyczepność. Unikaj środków ciągnących, piasku, cząstek metalu i wilgoci wewnątrz zespołów gwintowanych. Zanieczyszczenia te tworzą lokalne punkty nacisku i przyspieszają mikrospawanie.
| Materiał nakrętki | Materiał śruby | Irytująca tendencja | Praktyczne podejście |
|---|---|---|---|
| Stal nierdzewna | Stal nierdzewna | Wysoka | Stosuj smar i kontrolowaną różnicę twardości |
| Stal węglowa | Stal nierdzewna | Umiarkowane | Cynkowanie lub niklowanie zmniejsza przyczepność |
| Brąz silikonowy | Stal nierdzewna | Niski | Nadaje się do demontażu i serwisu morskiego |
Obróbka cieplna to najbardziej bezpośredni sposób kontrolowania twardości zarówno nakrętek, jak i śrub maszynowych. Elementy złączne ze stali węglowej o wysokiej wytrzymałości są hartowane i odpuszczane w celu uzyskania określonego zakresu twardości. Śruby maszynowe ze stali nierdzewnej można poddawać obróbce na zimno lub wyżarzaniu w celu uzyskania odpowiedniej twardości wymaganej do zapewnienia odporności na zatarcie.
Ponieważ dopasowanie twardości wymaga precyzji, proces obróbki cieplnej musi być spójny w różnych seriach produkcyjnych. Nowoczesne piece z kontrolowaną atmosferą i jednorodnością temperatury pozwalają producentom uzyskać wąskie zakresy twardości, zamiast po prostu podgrzewać elementy złączne, aż będą wyglądać na wystarczająco twarde. Aby zrozumieć, jak te decyzje dotyczące procesu wpływają na gotowe części metalowe, zapoznaj się z tym przewodnikiem optymalizacja przemysłowej obróbki cieplnej .
Wewnętrzne śruby maszynowe z łbem gniazdowym sześciokątnym są często wybierane do zastosowań precyzyjnych, ponieważ ich geometria napędu umożliwia kontrolowane przyłożenie momentu obrotowego i lepsze zachowanie podczas osadzania.
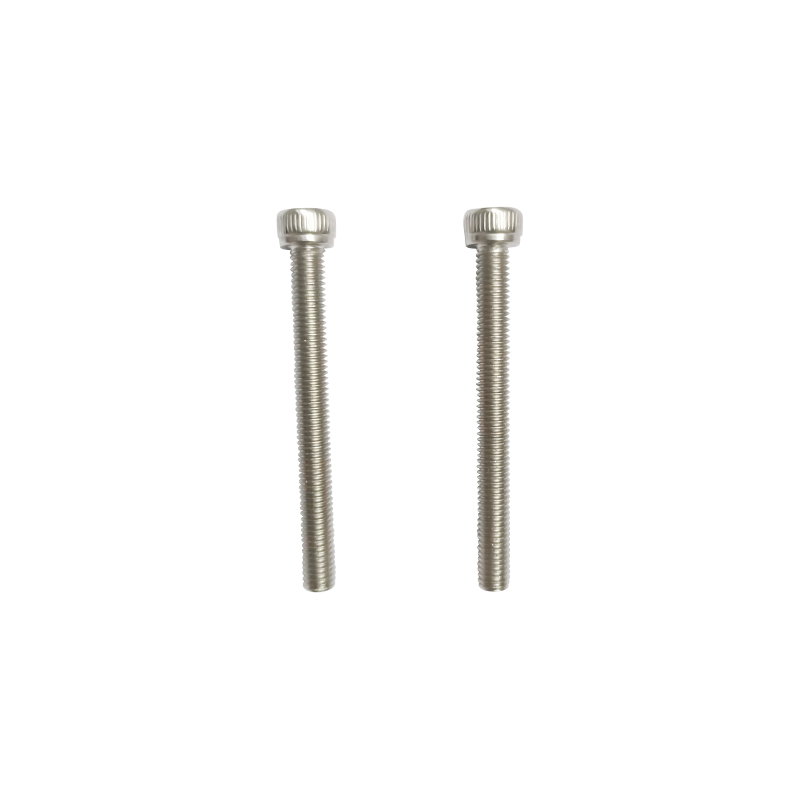 Śruba maszynowa z łbem walcowym M4-0,7×8 SUS304 Ta precyzyjna śruba ze stali nierdzewnej z wewnętrznym gniazdem sześciokątnym umożliwia kontrolowane przyłożenie momentu obrotowego w ograniczonych przestrzeniach. Jasne wykończenie i konstrukcja z pełnym gwintem pasują do precyzyjnych zespołów, w których liczy się zachowanie podczas osadzania i odporność na korozję. Zobacz produkt →
Nawet przy prawidłowym dopasowaniu i twardości metoda montażu decyduje o tym, czy faktycznie wystąpi zatarcie. Najczęstszą przyczyną nagłego zatarcia nie jest błąd projektowy; jest to proces montażu, który zbyt szybko generuje zbyt duże tarcie.
Szybkość montażu jest znanym czynnikiem wyzwalającym. Szybka rotacja generuje lokalnie więcej ciepła i powoduje silniejszą przyczepność. Spowolnienie powoduje, że punkty styku zużywają mniej energii do spawania, a środek smarny ma czas na pozostanie w strefie gwintu.
Rozpocznij od standardu gwintu i klasy dopasowania. Potwierdzić efektywną średnicę odpowiednimi sprawdzianami do gwintów. Następnie zdefiniuj wymagania dotyczące materiału i twardości. Na koniec dodaj środek do obróbki powierzchni lub smar odpowiedni do środowiska pracy.
Jeśli złącze jest wykonane ze stali nierdzewnej i musi zostać później zdemontowane, należy zastosować środek przeciwzatarciowy na bazie niklu i unikać związków na bazie miedzi, które mogą powodować korozję galwaniczną stali nierdzewnej. W przypadku sprzętu wibrującego należy rozważyć nakrętki kołnierzowe lub nakrętki zabezpieczające, ponieważ zmieniają one ścieżkę obciążenia i zmniejszają mikroruchy prowadzące do frettingu. A szersze wskazówki dotyczące wyboru elementów złącznych może pomóc w zrównoważeniu tych wyborów z kosztami i dostępnością.
Nie. Prawidłowe dopasowanie gwintu zmniejsza lokalny nacisk stykowy i poprawia rozkład obciążenia, ale nie eliminuje konieczności kontroli twardości, przygotowania powierzchni i smarowania. Zapobieganie zatarciom wymaga połączenia kontroli projektowania i montażu.
W większości konstrukcji zapobiegających zatarciu stosowana jest kontrolowana różnica twardości. Powszechnie stosuje się twardszy gwint zewnętrzny z bardziej miękkim gwintem wewnętrznym, ale odwrotność może również działać, jeśli materiały, powłoki powierzchniowe i smary zostaną starannie wybrane. Kluczem jest unikanie identycznych miękkich powierzchni z tej samej rodziny stopów.
Nie. Zacieranie występuje również w przypadku aluminium, tytanu i innych metali ciągliwych. Stal nierdzewna jest najczęstszym przykładem przemysłowym ze względu na jej szerokie zastosowanie, zachowanie podczas utwardzania i cienką warstwę tlenku.
Do zespołów ze stali nierdzewnej często zaleca się stosowanie środka przeciwzatarciowego na bazie niklu. Należy unikać związków na bazie miedzi, ponieważ miedź może powodować korozję galwaniczną w połączeniach gwintowych ze stali nierdzewnej.
Zapobieganie zacieraniu się gwintów zaczyna się od projektu, a nie od konserwacji. Starannie dobrane dopasowanie gwintu rozkłada obciążenie, kontrolowana zależność twardości zapobiega spawaniu na zimno, a zdyscyplinowany montaż utrzymuje dwie powierzchnie oddzielone na tyle długo, aby osadzić łącznik. Kiedy te zasady współdziałają, nakrętka i śruba maszynowa robią to, do czego zostały zaprojektowane: zaciskają złącze, nie tworząc jedności.
Producenci z doświadczeniem zarówno w obróbce cieplnej, jak i produkcji elementów złącznych, tacy jak Jiaxing Zhongke Metal Technology Co., Ltd., mają silną pozycję, aby wspierać te decyzje za pomocą kontroli procesu, która rozciąga się od pieca do gotowego gwintu.

Seria ZKL aluminium stopniowego stopu wyżarzania to zaawansowany sprzęt zapro...
Zobacz szczegóły
ZKL Series 950 ℃ Piec obrotowy oporność przyjmuje zaawansowane koncepcje proj...
Zobacz szczegóły
ZKL Series 850 ℃ Piernikowy oporność na światłowód z aluminium pre-prakuum to...
Zobacz szczegóły
Do procesów obróbki cieplnej można zastosować piec oporowy do wózka RT2 do pr...
Zobacz szczegóły
Do procesów obróbki cieplnej można zastosować piec oporowy do wózka RT2 do pr...
Zobacz szczegóły
Śruby z głowicami na patelni są dobrze zaprojektowane i mają doskonałą wydajn...
Zobacz szczegóły+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
Nr 2155, Shuanglong Road, Nanhu District, Jia Xing City, prowincja Zhejiang
Copyright © Jiaxing Zhongke Metal Technology Co., Ltd. Wszelkie prawa zastrzeżone.Producent niestandardowych elementów złącznych ze stali nierdzewnej o wysokiej wytrzymałości


